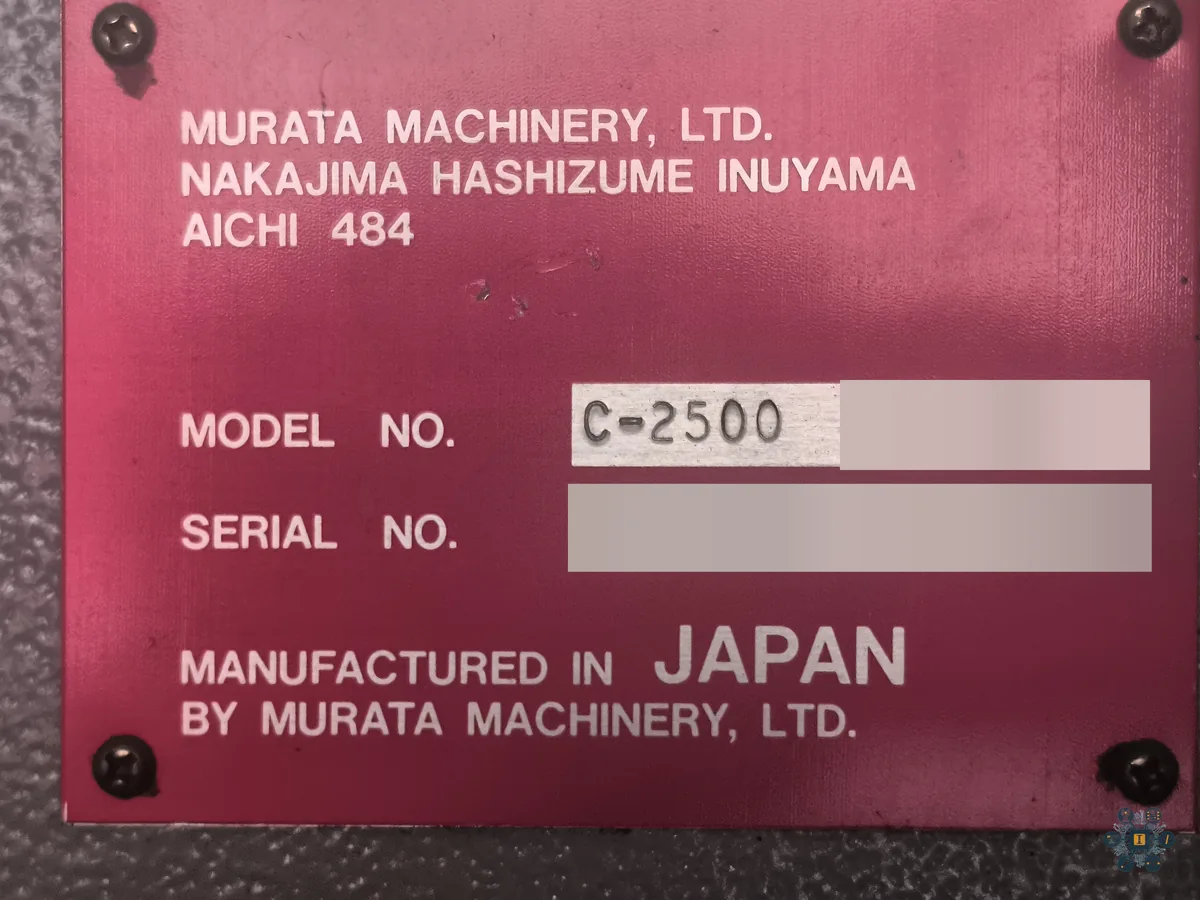
¿Tienes una punzonadora Muratec Centrum? La conocemos: C-2500 con CNC FANUC 0-P
Mantenimiento en cursoLe damos soporte en planta, con su documentación y su programa a mano.
Llevamos el mantenimiento de una punzonadora Muratec Centrum C-2500. Si la tuya es igual, o de la misma familia, sabemos dónde mirar cuando se para.
La máquina
Punzonadora CNC de torreta para chapa de Murata Machinery (Muratec), fabricada en Japón a finales de los 90 (control de 1998): modelo C-2500, «Centrum 2500». Prensa de 20 t, bastidor en C con 1.300 mm de garganta para chapa de 4 × 8 pies y torreta con útil indexable.
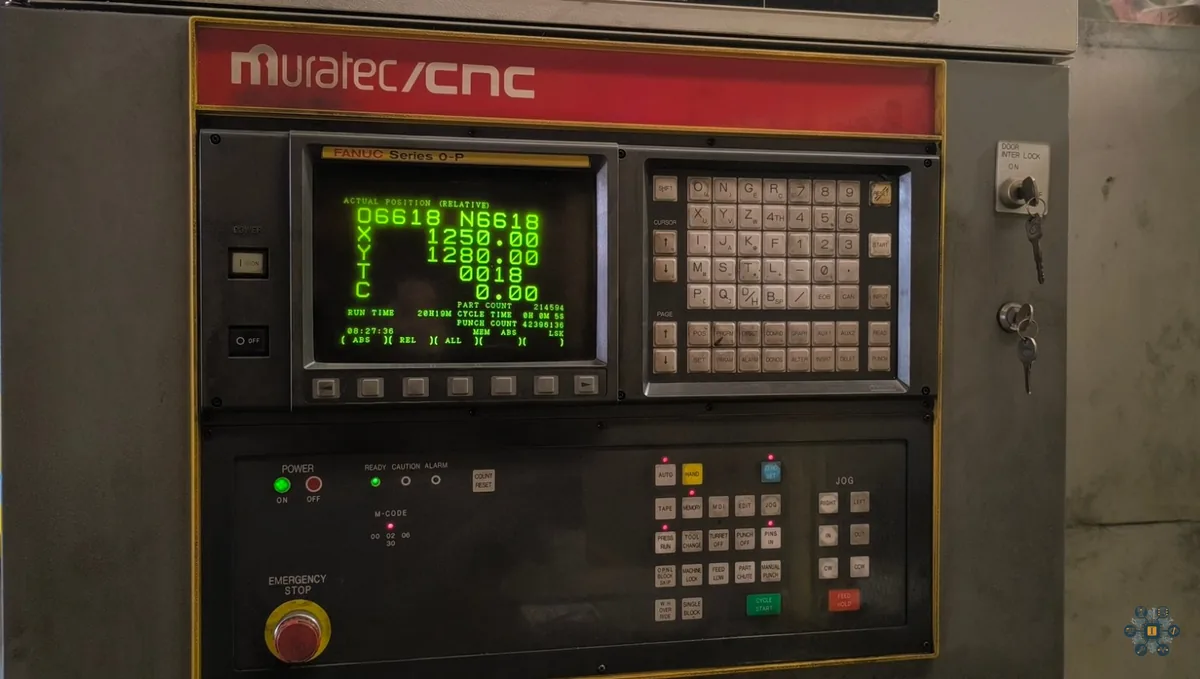
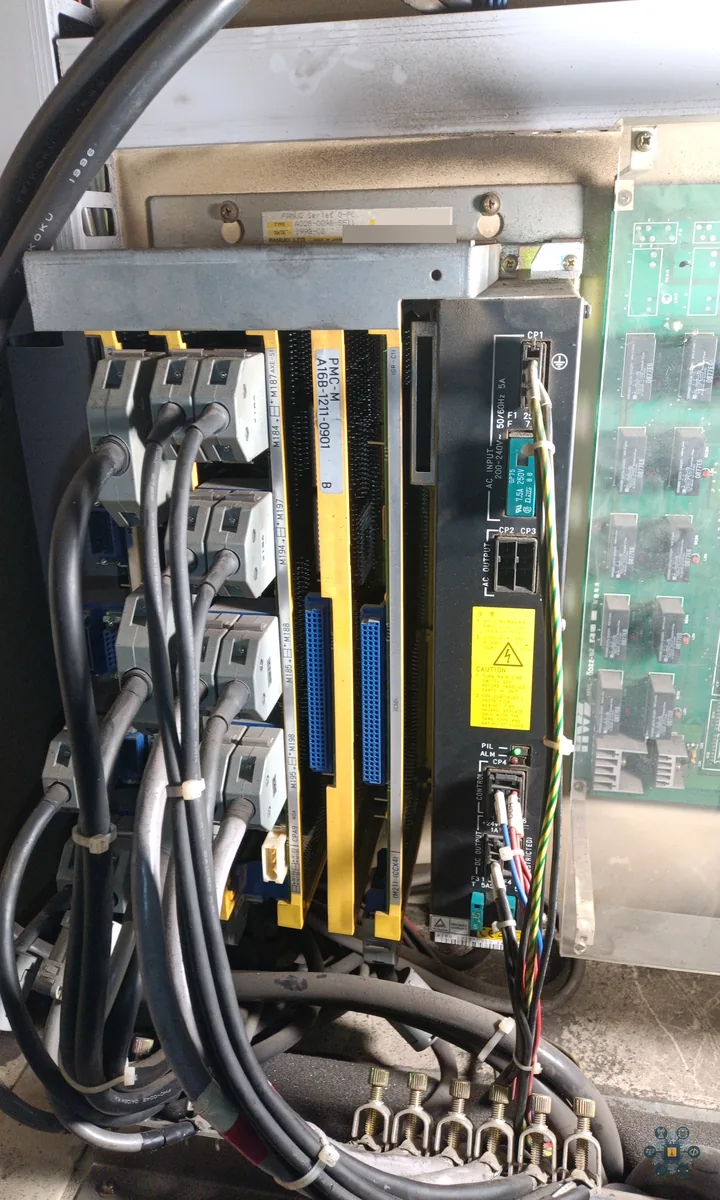
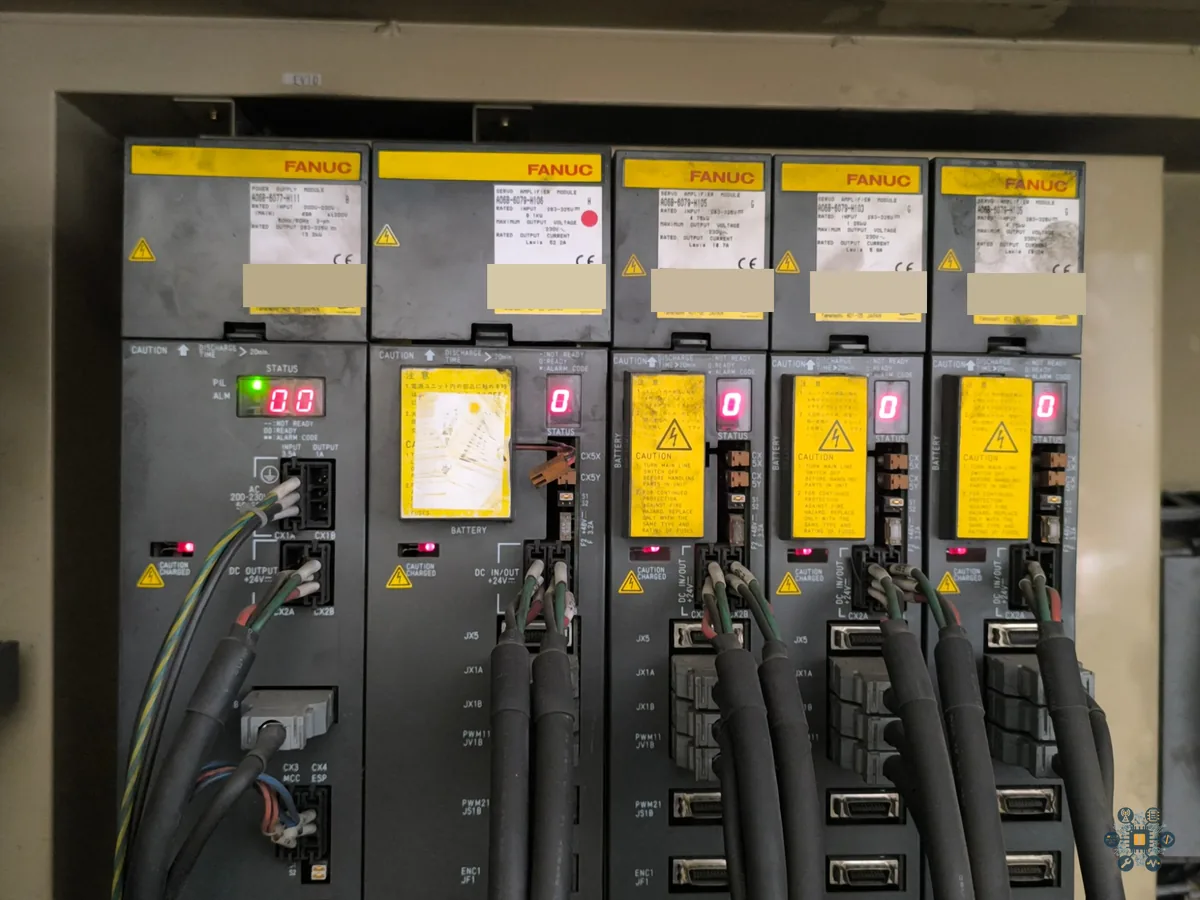
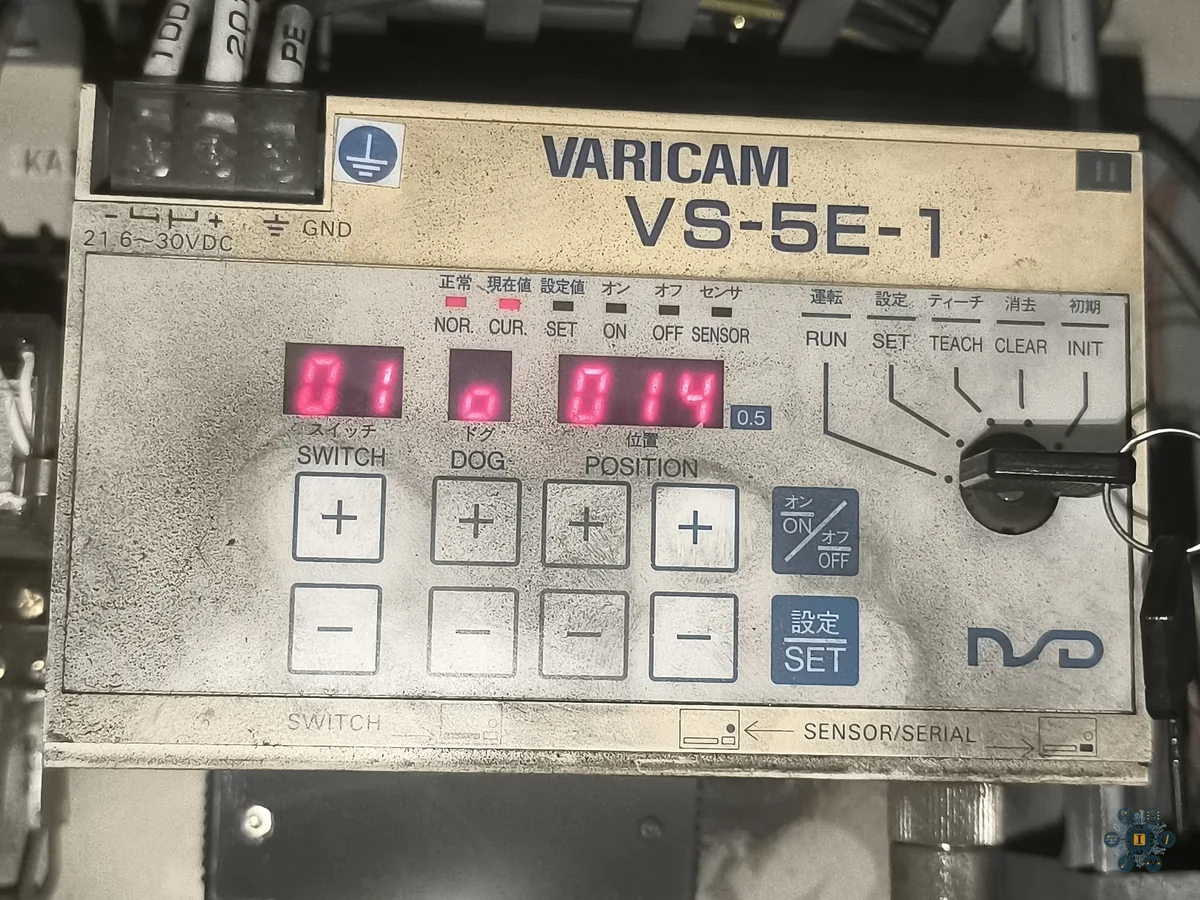
La gobierna un CNC FANUCSeries 0-P con el PMC dentro, pantalla CRT y teclado MDI de FANUC, panel de operador Muratec y servos FANUC α en los ejes X, Y, T (torreta) y C. La prensa lleva levas electrónicas NSDVARICAM VS-5E-1 y freno-embrague hidráulico Ortlinghaus.
Lo que atendemos
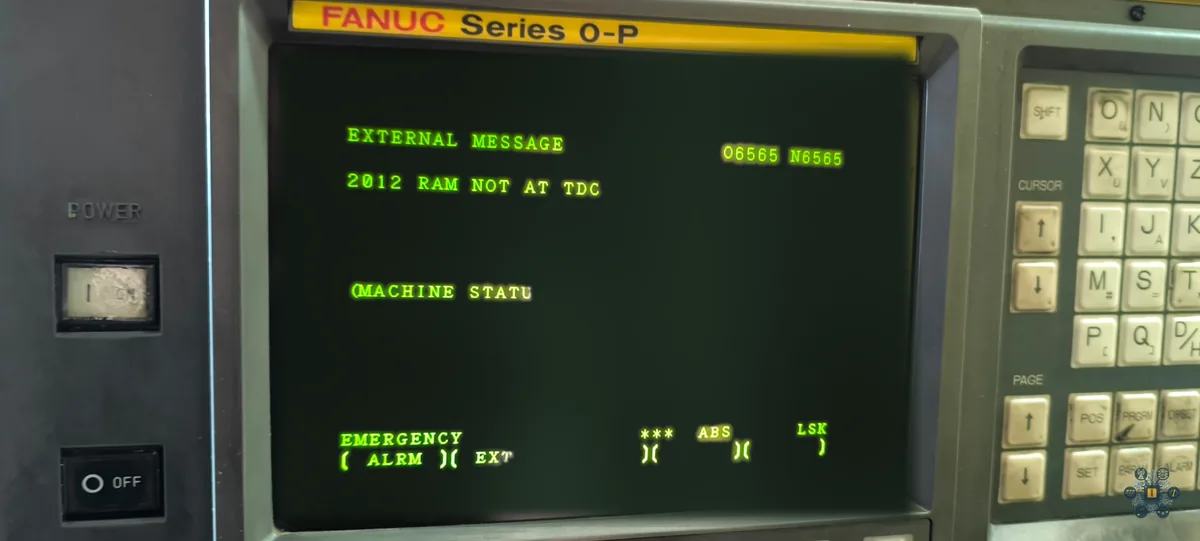
›Alarmas de «prensa no parada arriba»: el carnero no queda en su punto muerto superior y la máquina no sigue.
›Fallos del útil indexable, el que gira sobre sí mismo para punzonar en ángulo.
›El CNC no enciende.
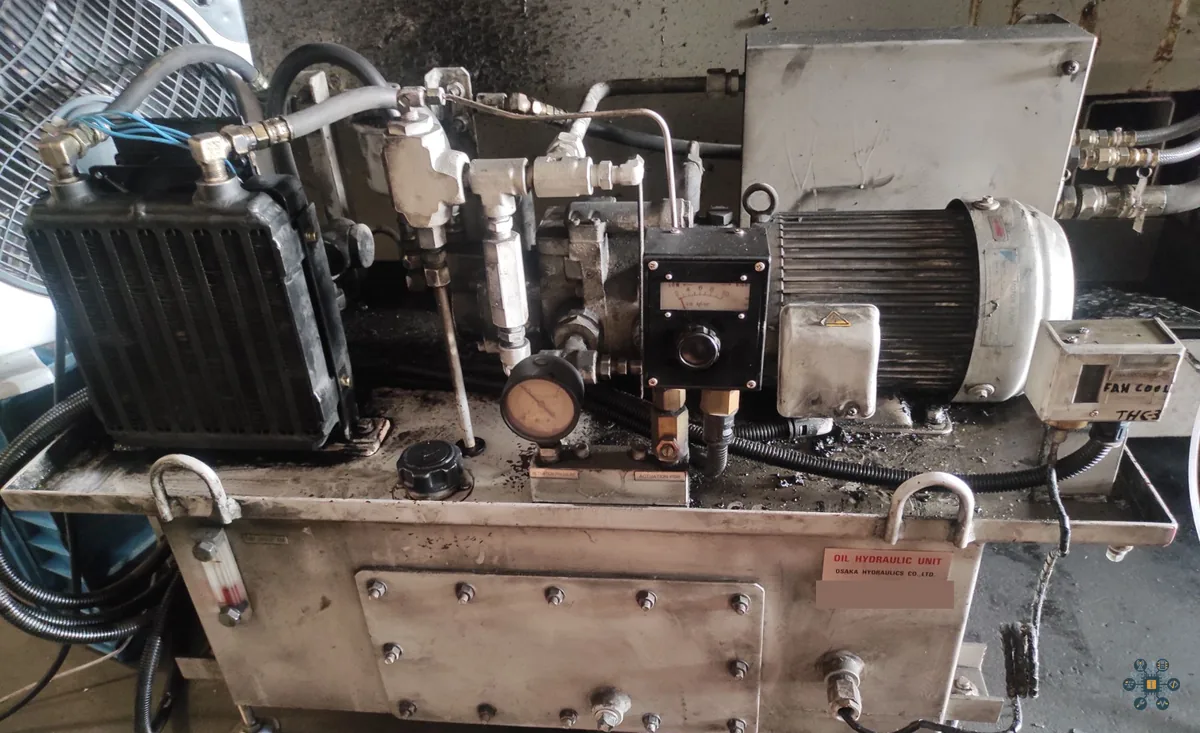
›Arranque difícil en frío y el calentamiento del aceite del freno-embrague.
›Documentación recuperada y copia completa del programa del PLC (el PMC del FANUC), para no depender de nadie si algo se pierde.
Alarmas que atendemos en la Muratec C-2500 / FANUC 0-P
La prensa no se ha quedado arriba, en su punto muerto superior. El cigüeñal se ha parado fuera de la zona en la que la máquina considera que el punzón está recogido.
Qué nota el operario
La máquina se para y no deja mover la mesa ni girar la torreta. El motor de la prensa tampoco arranca. Suele salir de forma intermitente y más a menudo en frío, a primera hora, al poco de empezar a trabajar.
Qué partes intervienen
Freno y embrague de la prensa, su aceite y su calentamiento, transmisión del motor a la prensa (correas) y control electrónico de levas del cigüeñal.
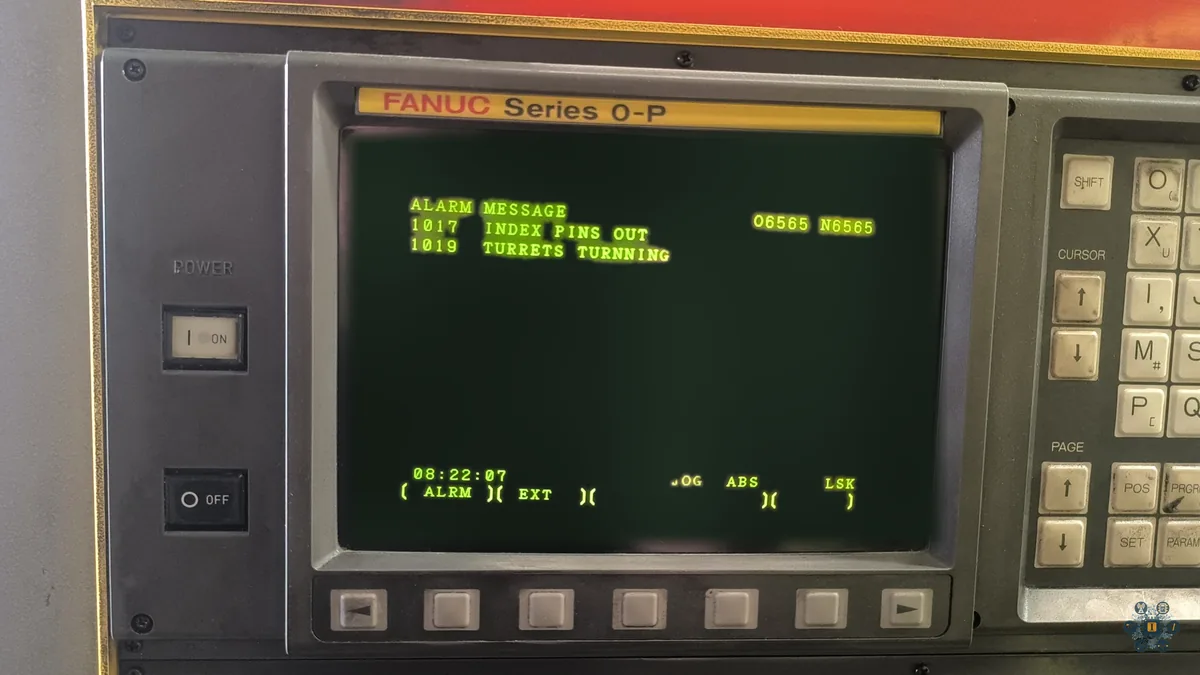
El útil indexable (la estación que gira la herramienta) no ha acoplado o desacoplado a tiempo. La máquina no ha recibido la confirmación de que sus cerrojos han llegado a su sitio.
Qué nota el operario
El programa termina bien, pero al lanzar un ciclo nuevo sale la alarma a los pocos segundos. Ocurre también trabajando en vacío.
Qué partes intervienen
Útil indexable, sus cerrojos hidráulicos y los detectores que confirman su posición.
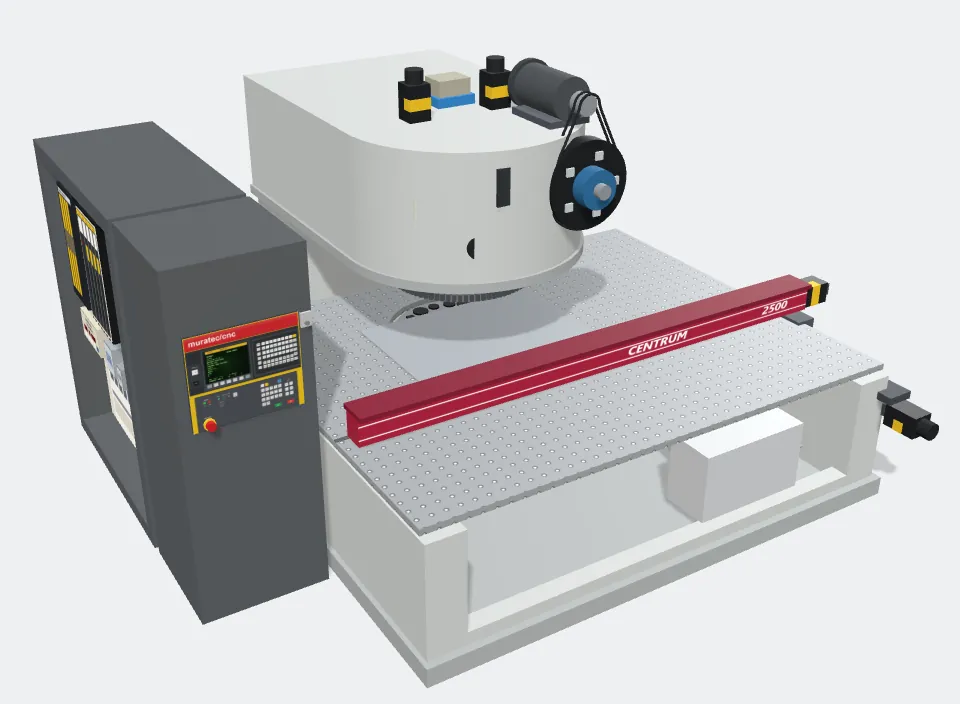
Un modelo nuestro de la Centrum C-2500, hecho a partir de sus vistas y cotas. Gírala, cambia de vista, toca una parte para ver qué es y pulsa «Ver un ciclo» para verla punzonar.
La consola muratec/cnc con el FANUC 0-P, los servos FANUC α, el CNC por dentro, las levas VARICAM, el grupo hidráulico y la placa del fabricante. Pulsa una foto para verla grande.
La consola: muratec/cnc con FANUC Series 0-PEl CNC FANUC 0-P y su PMCServos FANUC α: fuente y cuatro ejesLevas NSD VARICAM VS-5E-1La placa: Murata Machinery C-2500El grupo hidráulico Osaka Hydraulics
Contacto
¿Tienes una Muratec Centrum o una punzonadora con FANUC 0-P? Cuéntanos qué le pasa.